


Idioma

Inicio / Noticias / Noticias de la industria / Sello por inducción de calor en envases farmacéuticos: proceso, tapas y control de calidad
Sello por inducción de calor en envases farmacéuticos: proceso, tapas y control de calidad
2026.10.02
Una línea de llenado que procesa 200 viales por minuto se detiene repentinamente. Cada tapa del último lote tiene un revestimiento de aluminio suelto y la prueba de fugas falla. El culpable rara vez es la propia gorra. Nueve de cada diez veces, el proceso de sellado por inducción de calor está desafinado. El sellado por inducción de calor no es una simple aplicación de calor. Utiliza un campo electromagnético para generar calor dentro de la tapa, derritiendo una capa de polímero y uniendo un revestimiento de papel de aluminio al borde del contenedor. Cuando la intensidad del campo, el tiempo de permanencia o el torque de la tapa varían, el sello falla silenciosamente. Este artículo explica cómo funciona el sellado por inducción, dónde falla y cómo seleccionar tapas y revestimientos que coincidan con su línea de llenado.
Cómo funciona el sellado por inducción de calor
Un cabezal de sellado por inducción contiene una bobina que transporta corriente alterna de alta frecuencia. Esto crea un campo magnético. Cuando un recipiente tapado pasa por debajo de la cabeza, el campo induce corrientes parásitas en el revestimiento de papel de aluminio dentro de la tapa. La lámina se calienta en milisegundos. Una capa de polímero sobre la lámina se funde y se adhiere al borde del recipiente. Después de que el contenedor sale del campo, el polímero se enfría bajo la presión de la tapa, formando un sello hermético.
Este proceso difiere del termosellado por conducción. El sellado por conducción utiliza placas o rodillos calentados que tocan la tapa o el recipiente. Transfiere calor de afuera hacia adentro. El sellado por inducción calienta solo la lámina, por lo que la tapa y el producto se mantienen más fríos. En el caso de los productos biológicos, vacunas y antibióticos sensibles al calor, esa diferencia protege al fármaco. También reduce el riesgo de deformación de la tapa y deterioro del producto.
Los parámetros típicos de sellado por inducción para líneas farmacéuticas incluyen una frecuencia de 20 a 100 kHz, una potencia de salida de 1 a 6 kW y un tiempo de permanencia de 0,5 a 3 segundos. El torque de la tapa generalmente cae entre 15 y 25 pulgadas-libra para viales de 20 mm y 20 a 35 pulgadas-libra para cierres de 28 mm o más. Es común una tolerancia de más o menos 2 pulgadas-libra. El espesor de la lámina de revestimiento varía de 0,5 a 1,5 mm. Cada combinación de contenedor, tapa y revestimiento necesita su propia validación.
Parámetros críticos y puntos de falla
El sellado por inducción falla cuando uno o más parámetros salen de la ventana validada. La siguiente tabla enumera los parámetros comunes, los rangos típicos y los defectos que aparecen cuando se desvían.
| Parámetro | Rango típico | Modo de falla si está fuera de rango |
|---|---|---|
| Salida de energía | 1 a 6 kilovatios | La baja potencia provoca sellos débiles o incompletos; La alta potencia carboniza el revestimiento o deforma la tapa. |
| tiempo de permanencia | 0,5 a 3 segundos | Una breve permanencia deja el polímero sin fundir; Una permanencia prolongada sobrecalienta la lámina y daña el producto. |
| Torsión de la tapa | 15 a 35 libras por pulgada | El par bajo permite que la tapa se levante durante el calentamiento; Un par elevado deforma la tapa y aplasta el revestimiento. |
| Grosor de la lámina de revestimiento | 0,5 a 1,5 milímetros | El papel de aluminio fino se calienta demasiado rápido; la lámina gruesa necesita más potencia y es posible que no se adhiera uniformemente. |
| tiempo de enfriamiento | 1 a 5 segundos | Un enfriamiento breve permite que el sello se mueva antes de fraguar; un enfriamiento prolongado ralentiza la línea sin beneficio. |
Otros defectos incluyen papel de aluminio pegado dentro de la tapa, fugas en el sello y tapas sueltas después del sellado. El papel de aluminio pegado en la tapa generalmente significa que la cera o el adhesivo del revestimiento son incompatibles con la temperatura del proceso. Las fugas a menudo provienen de un labio del contenedor contaminado o de un revestimiento desalineado. Las tapas sueltas pueden deberse a un torque de aplicación bajo o a que la tapa se salga durante el enfriamiento.
Pruebe cada lote con al menos tres métodos. Una prueba de penetración de tinte revela fugas en los canales. Una prueba de deterioro del vacío mide la integridad del cierre del contenedor. Una prueba de pelado comprueba la fuerza de unión entre el papel de aluminio y el recipiente. Para productos estériles, las pruebas de presión de estallido añaden otra capa de confianza. Documente los resultados y guárdelos con el registro del lote.
Combinar tapas y revestimientos con su contenedor
La tapa y el revestimiento deben coincidir con el acabado del recipiente, la velocidad de la línea de llenado y la formulación del medicamento. Los viales de inyección suelen utilizar tapas de aluminio de 20 mm o 13 mm con aberturas para tirar o desgarrarse. Una tapa con anilla permite a las enfermeras abrir el vial sin herramientas, lo cual es importante en las salas de emergencia y unidades de cuidados intensivos. El revestimiento de aluminio del interior debe colocarse plano contra el borde del vial. Cualquier inclinación crea un camino de fuga.
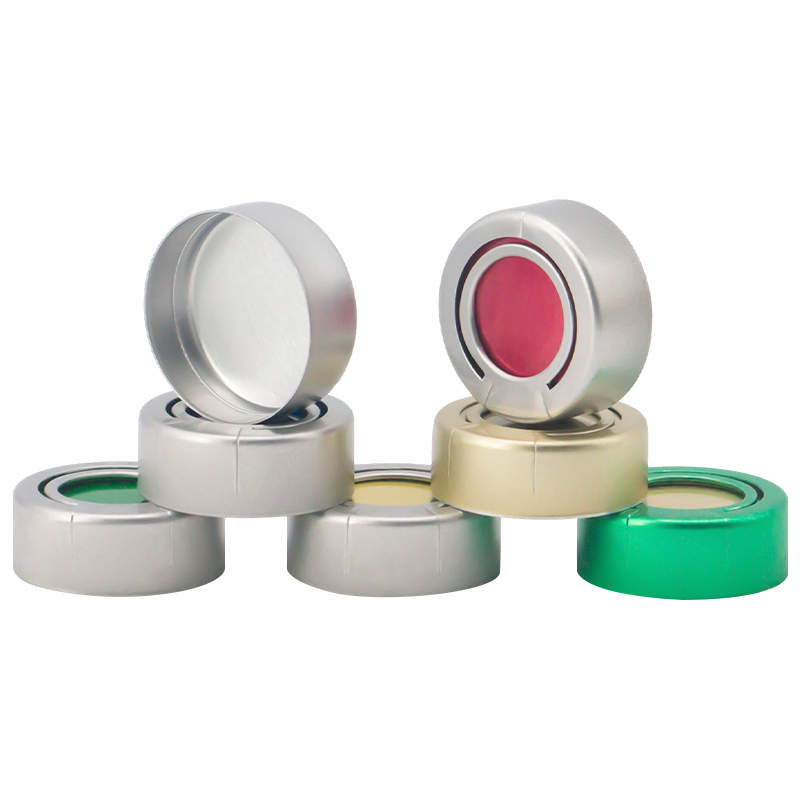 Tapa de anillo de aluminio Un sello de aluminio a prueba de manipulaciones diseñado para viales de inyección. Cuenta con un anillo de tracción integrado que, cuando se tira, retira limpiamente toda la tapa de aluminio de la vi... Ver producto →
Los frascos de infusión son más grandes y pesados. Necesitan tapas que permanezcan seguras durante el autoclave y el transporte. Las tapas de aluminio y plástico tipo puente combinan una carcasa de aluminio con una tapa de plástico. La estructura del puente proporciona un agarre fuerte y una apertura limpia. Estas tapas funcionan bien con el sellado por inducción porque la parte superior de plástico no interfiere con el campo magnético. El revestimiento se adhiere al acabado de la botella de vidrio o plástico.
 Tapa de aluminio y plástico tipo puente Un tapón de sellado especializado diseñado para botellas de infusión, que consta de un tapón de aluminio tipo puente y un tapón de plástico. Ver producto →
Los frascos de líquido oral suelen utilizar tapones de rosca. Un tapón de rosca proporciona un cierre resellable después de romper el sello de inducción. El revestimiento debe adherirse al cuello de la botella sin dejar residuos. En el caso de los jarabes y preparados para la tos pediátricos, un cierre hermético evita la evaporación y la contaminación. El torque de la tapa debe ser lo suficientemente alto para mantener el revestimiento en su lugar pero lo suficientemente bajo para que el paciente lo abra.
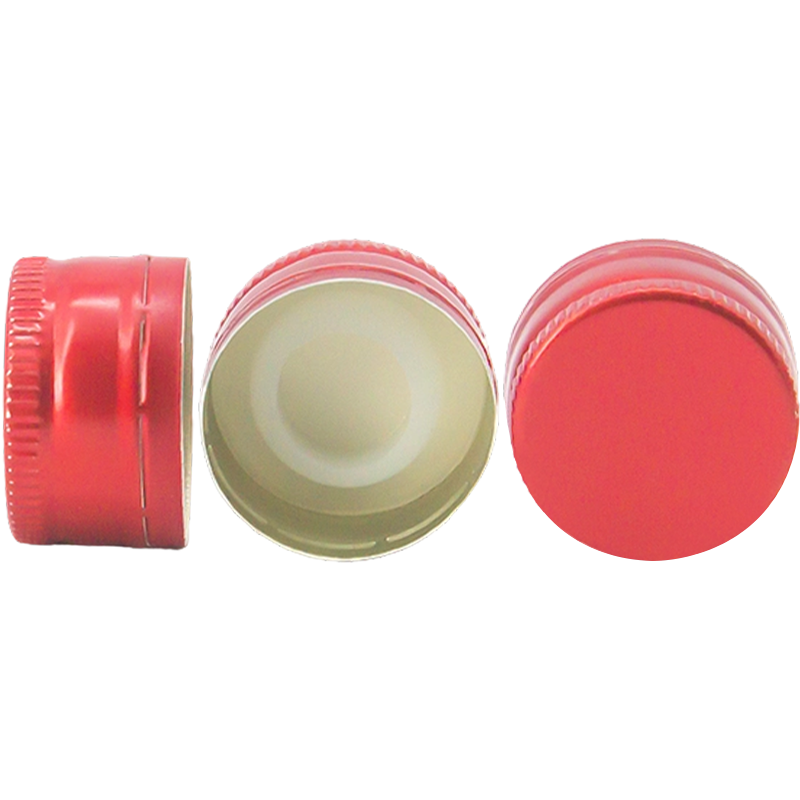 Tapón de rosca de aluminio Una solución de sellado rentable y duradera diseñada para botellas de líquido oral. Hecho de una sola pieza de aluminio, forma un hilo seguro al engarzarlo en la parte inferior... Ver producto →
Las tapas Euro PP y otros cierres de plástico también admiten el sellado por inducción cuando incluyen un revestimiento de aluminio. Confirme que el material de la tapa pueda soportar el calor generado en el papel de aluminio. Algunos plásticos se ablandan o deforman a las temperaturas de sellado. Solicite siempre muestras de revestimiento y realice una prueba con su producto real.
Para obtener un desglose detallado de los tipos de límites, consulte nuestra guía completa de tapas de aluminio para viales farmacéuticos .
Control de calidad y expectativas regulatorias
Los envases farmacéuticos están sujetos a normas estrictas. En los Estados Unidos, la Administración de Alimentos y Medicamentos espera la integridad del cierre de los contenedores para productos estériles. En Europa, el Anexo 1 de las directrices de Buenas Prácticas de Fabricación cubre la fabricación estéril. Ambas estructuras requieren una validación documentada del proceso de sellado. Eso significa procedimientos escritos para la configuración, operación y monitoreo del sellador por inducción.
El proveedor de gorras también juega un papel importante. Las tapas deben producirse en un ambiente controlado. Jiangsu Changjiang Lids Co., Ltd. opera salas blancas de grado C más A y sigue los requisitos GMP e ISO 9001. La empresa produce tapas de aluminio, tapas de aluminio y plástico y tapas de PP europeo con una capacidad anual de 3 mil millones de tapas de aluminio y 800 millones de tapas de polipropileno. Estas capacidades respaldan el nivel de limpieza y trazabilidad que necesitan los compradores de productos farmacéuticos.
Cuando audites a un proveedor de gorras, solicita certificados de análisis para cada lote. Confirme que el material del revestimiento cumpla con los estándares de biocompatibilidad USP Clase VI o equivalentes. Comprueba que el proveedor valida el sello de inducción con tu contenedor específico. No basta con una validación de sello genérico. El acabado del contenedor, el torque de la tapa y la velocidad de la línea cambian el resultado.
Consideraciones de adquisiciones y reducción de riesgos
Comprar tapones para sellado por inducción no es una simple comparación de precios. Un límite de menor costo puede ahorrar una fracción de centavo por unidad, pero un sello fallido puede costar miles de dólares en lotes rechazados. Considere estos factores antes de realizar un pedido.
- Solicite muestras de revestimiento y realice una prueba de línea con tres configuraciones de torque diferentes.
- Pregunte por la ventana de sellado por inducción recomendada para el acabado de su envase.
- Confirme la cantidad mínima de pedido y el tiempo de entrega tanto para tapas como para revestimientos.
- Verifique si el proveedor ofrece personalización OEM para el color de la tapa, el logotipo o el tipo de revestimiento.
- Revisar la clasificación de salas blancas y los certificados de calidad del proveedor.
- Pruebe el sello después de un transporte simulado y un envejecimiento acelerado.
El almacenamiento también importa. Las tapas y los revestimientos deben permanecer en bolsas selladas hasta su uso. La humedad puede afectar las capas de cera y polímero. El polvo en el revestimiento impide una unión uniforme. Establezca un área de preparación controlada cerca de la línea de llenado y capacite a los operadores para manipular las tapas con guantes limpios.
Contacta con nuestro equipo para analizar sus requisitos de sellado y solicitar muestras. Podemos ayudarle a combinar la tapa y el revestimiento adecuados con su línea de llenado y producto.
El sellado por inducción de calor es un sistema, no un solo componente. El cabezal de sellado, la tapa, el revestimiento, el recipiente y la línea de llenado interactúan. Una tapa perfecta con el torque incorrecto tendrá fugas. Un torque perfecto con el revestimiento incorrecto se carbonizará o no se unirá. Comience con una ventana de parámetros validada, pruebe cada lote y elija tapas de un proveedor que comprenda los requisitos farmacéuticos. Ese enfoque protege su producto, sus pacientes y su programa de producción.
Noticias
-
Una botella llena de suspensión oral sale de la línea, un cliente gira la tapa y el disco de aluminio permanece pegado dentro de la tapa en lugar de en el borde de la botella...
READ MORE -
Un vial de vacuna sale de la línea de llenado, viaja en camión y llega con una fina película de líquido sobre el hombro. La tapa está apretada, pero el sello interior nunca s...
READ MORE -
Una línea de llenado que procesa 200 viales por minuto se detiene repentinamente. Cada tapa del último lote tiene un revestimiento de aluminio suelto y la prueba de fugas fal...
READ MORE -
Una botella de HDPE llena sale de la línea de llenado con la tapa apretada según las especificaciones. Pasa bajo un sellador por inducción y, segundos después, la lámina dent...
READ MORE
Productos relacionados
-

Un tapón de sellado especializado diseñado para botellas de infusión, que consta de un tapón de aluminio tipo puente y un tapón de plástico. El diseño estructural ZB ofrece la ventaja de una fue...
Ver más -

Una solución de sellado confiable y a prueba de manipulaciones diseñada para viales de inyección estándar. Garantiza la integridad del sello del contenedor y el acceso seguro a las agujas para medi...
Ver más -

Un tapón de sellado especializado diseñado para líquidos orales, que consta de un tapón de aluminio tipo puente y un tapón de plástico. El diseño estructural ZB ofrece la ventaja de una fuerza d...
Ver más -

Un tapón de sellado especializado diseñado para frascos de infusión farmacéutica. Presenta un diseño fácil de abrir en la tapa de aluminio, lo que permite a los usuarios abrirla de manera rápida y ...
Ver más -

Una solución de embalaje protectora y estéril diseñada para el almacenamiento de lentes de contacto. El contenedor de polipropileno (PP) con un sello de aluminio integrado garantiza la integridad d...
Ver más -

Una solución de embalaje protectora y estéril diseñada para el almacenamiento de lentes de contacto. El contenedor de polipropileno (PP) con un sello de aluminio integrado garantiza la integridad d...
Ver más
-
Ponte en contacto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Parque Industrial Youfang, Ciudad de Yangzhong, Zhenjiang, Jiangsu, China
La información proporcionada en este sitio web está destinada a ser utilizada únicamente en países y jurisdicciones fuera de la República Popular China.
-
Producto
Tapas de aluminio y plástico Tapas de aluminio Tapas Euro PP Contenedores de PP para lentes de contacto con sello de aluminio Percha de plástico para botella de infusión Bidón de plástico -
WhatsApp
cris

-
WeChat
liliana

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Todos los derechos reservados.
Fabricante de envases farmacéuticos OEM
Proveedor de tapas farmacéuticas
