


Idioma

Inicio / Noticias / Noticias de la industria / Sellado por inducción de calor para viales farmacéuticos: cómo funcionan las tapas y los revestimientos de aluminio
Sellado por inducción de calor para viales farmacéuticos: cómo funcionan las tapas y los revestimientos de aluminio
2026.10.08
Un vial de vacuna sale de la línea de llenado, viaja en camión y llega con una fina película de líquido sobre el hombro. La tapa está apretada, pero el sello interior nunca se unió. El sellado por inducción de calor evita ese resultado cuando el revestimiento de aluminio, la tapa y el cabezal de sellado coinciden con el cuello de la botella. El resultado es una barrera hermética que mantiene el medicamento estéril, detiene las fugas y muestra si se ha abierto un recipiente.
Qué hace realmente el sellado por inducción de calor
El sellado por inducción de calor es un proceso sin contacto que une un revestimiento de aluminio al borde de una botella o vial. Un cabezal de sellado crea un campo electromagnético alterno. El campo pasa a través de la tapa de plástico y calienta sólo el papel de aluminio dentro del revestimiento. El calor derrite una capa de polímero sobre la lámina. La presión de la tapa empuja el polímero derretido contra el borde del recipiente. Cuando el polímero se enfría, forma un sello hermético que es difícil de despegar sin daños visibles.
A diferencia del pegamento o de un simple ajuste a presión, el sellado por inducción no depende de un adhesivo que pueda fallar con la humedad o el tiempo. Tampoco calienta el producto. Esto es importante para las vacunas, los antibióticos y las soluciones de infusión porque el exceso de calor puede degradar los ingredientes activos. Un sellador correctamente ajustado entrega energía en una ventana estrecha y el contenido permanece dentro de sus límites de temperatura.
Cómo funciona el proceso paso a paso
La secuencia es corta, pero cada paso afecta la calidad del sello.
- Se llena el recipiente y se coloca en el cuello una tapa con un revestimiento de aluminio. La tapa debe mantener el revestimiento plano contra el borde.
- El recipiente pasa por debajo del cabezal de sellado por inducción. El cabezal emite un campo de alta frecuencia. El papel de aluminio absorbe energía y se calienta rápidamente.
- El recubrimiento de polímero de la lámina alcanza su rango de fusión, normalmente en una fracción de segundo o unos pocos segundos.
- A menudo, la tapa se aprieta inmediatamente después del sellado mientras el polímero aún está blando, lo que mejora el contacto.
- El sello se enfría y fragua. No se puede juzgar un sellado adecuado mirando la tapa. Utilice una prueba de pelado o una prueba de presión.
Las variables incluyen velocidad de línea, potencia de salida, frecuencia, material de la tapa, construcción del revestimiento y acabado del cuello. Una configuración para un frasco de líquido oral de 20 mm no funcionará automáticamente para un frasco de infusión de 32 mm. Los cuellos más anchos suelen necesitar más potencia y tiempo para un calentamiento uniforme.
Compatibilidad con revestimientos de aluminio, tapas y contenedores
Un sello por inducción de calor es un sistema, no una sola pieza. El revestimiento de aluminio debe coincidir con la tapa y la botella. La tapa debe ser transparente al campo electromagnético, por lo que la mayoría de las tapas de sellado por inducción están hechas de polipropileno o polietileno. No se puede utilizar una tapa de metal directamente sobre un revestimiento de inducción porque la cubierta de metal bloquearía el campo.
Construcción del revestimiento
La mayoría de los revestimientos de inducción son estructuras multicapa. Un revestimiento típico incluye un soporte de papel o espuma, una capa de cera o polímero, una capa de papel de aluminio y un revestimiento termosellable. El respaldo le da rigidez al revestimiento para que quede plano dentro de la tapa. La lámina absorbe la energía electromagnética. El revestimiento termosellado determina la fuerza de unión al material del recipiente, como polietileno de alta densidad, polipropileno o vidrio.
El revestimiento importa. Es posible que un revestimiento diseñado para polietileno no se adhiera bien al vidrio. Un recubrimiento que sella de manera demasiado agresiva puede resultar difícil de pelar para el usuario final. Un revestimiento que selle demasiado débilmente puede tener fugas durante el transporte. Para envases farmacéuticos, los proveedores de revestimientos suelen proporcionar datos sobre la resistencia del sellado y tablas de compatibilidad. Esos documentos deben formar parte del expediente técnico del medicamento.
Acabado de gorra y cuello.
El acabado de la tapa y el cuello de la botella controla la uniformidad con la que el revestimiento hace contacto con el borde. Un cuello con una abolladura, una rebaba o una superficie superior irregular puede crear un canal donde el sello nunca se forma. La tapa también debe proporcionar suficiente presión hacia abajo durante el sellado. Si la tapa está demasiado floja, es posible que el revestimiento no toque el borde. Si la tapa se aprieta demasiado antes de sellar, el revestimiento puede arrugarse. Una práctica común es aplicar la tapa con un torque controlado, sellar y luego volver a apretar hasta una especificación final.
Para viales y botellas farmacéuticas, las tapas de aluminio y las tapas de plástico de aluminio se utilizan ampliamente porque combinan protección mecánica con un revestimiento de sellado por inducción en su interior. Las tapas de plástico de aluminio se pueden producir con diferentes características de apertura, como tipo puente, tipo flor o estructuras desprendibles. Estas características afectan cómo se abre el sello y cómo se presenta la evidencia de manipulación, no si se puede utilizar el sellado por inducción. El rendimiento del sellado aún depende del revestimiento y del acabado del cuello.
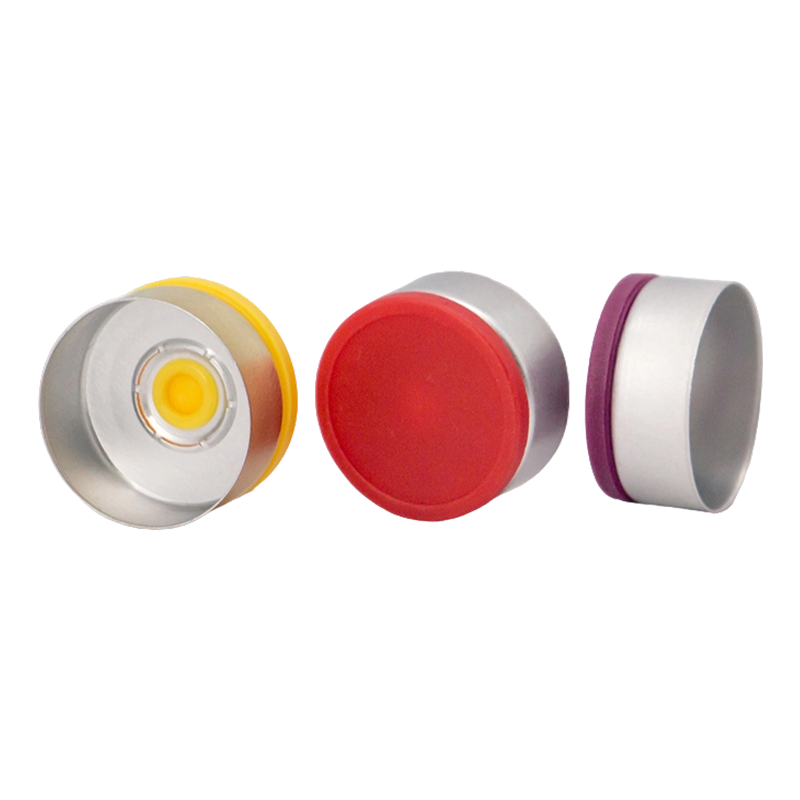 Tapa de aluminio y plástico tipo puente para viales de inyección, ZB 20 mm Tapa ZB de 20 mm a prueba de manipulaciones con fuerza de apertura baja y rotura de puente limpia, adecuada para sellar viales de antibióticos, vacunas, liofilizados y de diagnóstico. Ver producto →
| Contenedor | gorra típica | Consideración de sellado |
|---|---|---|
| vial de inyección | Tapa de plástico de aluminio con anillo de extracción o desprendible. | Cuello pequeño y alta esterilidad; verificar el contacto total del borde. |
| botella de infusión | Retire la tapa de plástico de aluminio. | Cuello grande y cambios de presión; comprobar el sello después de la esterilización. |
| botella de líquido oral | Tapa de anillo de aluminio | Apertura del paciente; equilibra la fuerza del sello con una fácil extracción. |
Donde importa el sellado por inducción de calor en el envasado farmacéutico
El sellado por inducción es común en tres grupos principales de envases: viales para inyección, frascos de infusión y frascos de líquido oral. Cada grupo tiene diferentes riesgos y requisitos de sellado.
Los viales de inyección suelen tener cuellos pequeños y altos requisitos de esterilidad. Una vía de fuga puede permitir que entren microorganismos en el vial, por lo que el sello debe ser continuo alrededor de todo el borde. La tapa suele incluir una carcasa de plástico de aluminio con un anillo para tirar o una parte superior que se puede quitar. Durante el sellado, el revestimiento se adhiere al cuello de vidrio o plástico. Después del sellado, la tapa proporciona un puente a prueba de manipulaciones que se rompe cuando el usuario abre el vial.
Los frascos de infusión son más grandes y pesados. Pueden estar hechos de vidrio o plástico y contener cientos de mililitros. El sello debe resistir los cambios de presión durante la esterilización, el transporte y el colgado. A menudo se utiliza una tapa de plástico de aluminio desprendible porque permite al trabajador sanitario retirar el disco central y acceder al tapón sin cortar el metal. El sello de inducción debe permanecer intacto debajo del tapón, porque el tapón proporciona el cierre primario y la lámina agrega una barrera adicional.
Los pacientes suelen manipular los frascos de líquido oral en casa. El sello debe ser fácil de abrir pero aún así proporcionar evidencia visible de manipulación. Una tapa de aluminio con anilla es común para los frascos de jarabe y suspensión. Si el sello de inducción es débil, el frasco puede tener fugas en la bolsa de la farmacia o durante el envío. Si el sello es demasiado fuerte, es posible que el usuario necesite una herramienta para abrirlo, lo que aumenta el riesgo de derrames.
 Tapa de aluminio y plástico arrancable ZD 26 mm para botellas de infusión Tapa ZD de 26 mm de fácil apertura para frascos de infusión, con apertura confiable y opciones RTU/RTS para infusiones de solución salina, dextrosa, nutrición, quimioterapia y antibióticos. Ver producto →
 Tapa con anilla de aluminio de 15 mm/16 mm para botellas de líquido oral Tapa con anillo de extracción de una sola pieza para frascos de líquido oral, que proporciona apertura en un solo paso, evidencia de manipulación definitiva, extracción limpia y un sello resistente a fugas para jarabes y suspensiones. Ver producto →
Modos de falla comunes y cómo evitarlos
La mayoría de los defectos del sellado por inducción se dividen en algunas categorías. Comprenderlos ayuda con la resolución de problemas y la calificación de proveedores.
- Sello débil o parcial: Es posible que el revestimiento no haya alcanzado la temperatura requerida o que la tapa no haya presionado el revestimiento de manera uniforme contra el borde. Verifique la potencia, el tiempo de permanencia y el torque de la tapa. Inspeccione el acabado del cuello en busca de astillas u ovalidades.
- Revestimiento quemado o carbonizado: Demasiada potencia o una velocidad de línea demasiado lenta pueden sobrecalentar la lámina y degradar el polímero. El sello puede parecer completo pero tiene poca resistencia al pelado.
- Revestimiento atascado en la tapa: Es posible que el revestimiento termosellado se haya adherido a la tapa en lugar del recipiente. Esto suele indicar un error de orientación del revestimiento o un revestimiento que no es compatible con el material del recipiente.
- Fuga después de la esterilización: la esterilización con vapor o calor puede dañar el sello. Si el contenedor y el revestimiento se expanden a velocidades diferentes, el vínculo puede abrirse. Prueba de presión antes y después de la esterilización.
- Resultados inconsistentes en un lote: la variación en el torque de la tapa, las dimensiones del cuello o el lote del revestimiento pueden causar fallas intermitentes. El control estadístico del proceso sobre estos insumos es más efectivo que inspeccionar únicamente los contenedores terminados.
La validación no es un evento único. Una vez establecidos los parámetros de sellado, desafíelos con las peores condiciones. Estos incluyen las velocidades de línea más baja y más alta, el par de torsión mínimo y máximo y los lotes de revestimiento más antiguos y más nuevos.
Elegir un sistema de sellado y un proveedor de embalaje
Al seleccionar un sistema de sellado por inducción, comience con el contenedor. Mida el diámetro del acabado del cuello, el material y la velocidad de la línea de producción. Luego elija un cabezal de sellado que pueda entregar suficiente potencia a esa velocidad. Las cabezas más pequeñas no siempre son más débiles, pero tienen un área de cobertura menor. Para botellas de boca ancha, es posible que se necesite una cabeza más grande o varias cabezas para evitar puntos fríos.
El revestimiento y la tapa deben calificarse juntos. Solicite al proveedor datos sobre la resistencia del sello, rangos de torsión recomendados y muestras para pruebas de línea. Un buen proveedor ayudará a solucionar problemas en lugar de simplemente vender una caja de revestimientos. En el envasado de productos farmacéuticos, la documentación es importante. Las especificaciones del revestimiento, el certificado de análisis y los registros de control de cambios deben estar disponibles para las auditorías.
Las empresas que se especializan en tapones farmacéuticos suelen ofrecer tapones de aluminio, tapones de plástico de aluminio y tapones Euro PP para diferentes tipos de botellas. Hay tapas de plástico de aluminio disponibles para viales de inyección, frascos de infusión y líquidos orales, con diseños tipo puente, tipo flor o desprendibles. Estas tapas funcionan con revestimientos de sellado por inducción, pero la calidad del sellado final aún depende del revestimiento, la botella y el proceso de sellado. Involucre al proveedor de tapas desde el principio para que el acabado del cuello, el diseño de la tapa y la selección del revestimiento estén alineados.
Para obtener más detalles sobre cómo se construyen las tapas de plástico de aluminio y dónde se utilizan, consulte esta guía para tapas de plástico de aluminio para viales . Si necesita ayuda para combinar una tapa y un revestimiento con su línea de llenado, contacta con nuestro equipo .
Pensamientos finales
El sellado por inducción de calor protege el producto desde fábrica hasta que el paciente lo abre. El sellado es tan bueno como la interfaz más débil: el revestimiento y el borde del contenedor. Cuando el papel de aluminio, la tapa, el acabado del cuello y el proceso de sellado están alineados, el sellado por inducción ofrece una barrera hermética limpia, consistente y fácil de validar.
Trate la tapa y el revestimiento como parte del sistema de cierre del contenedor, no como una ocurrencia tardía. Califíquelos juntos, monitoree los parámetros críticos y vuelva a verificar el sello después de cualquier cambio. Una botella sin fugas es el resultado de un proceso controlado.
Noticias
-
Una botella llena de suspensión oral sale de la línea, un cliente gira la tapa y el disco de aluminio permanece pegado dentro de la tapa en lugar de en el borde de la botella...
READ MORE -
Un vial de vacuna sale de la línea de llenado, viaja en camión y llega con una fina película de líquido sobre el hombro. La tapa está apretada, pero el sello interior nunca s...
READ MORE -
Una línea de llenado que procesa 200 viales por minuto se detiene repentinamente. Cada tapa del último lote tiene un revestimiento de aluminio suelto y la prueba de fugas fal...
READ MORE -
Una botella de HDPE llena sale de la línea de llenado con la tapa apretada según las especificaciones. Pasa bajo un sellador por inducción y, segundos después, la lámina dent...
READ MORE
Productos relacionados
-

Una solución de sellado de precisión diseñada para sistemas de administración de medicamentos basados en cartuchos, como jeringas precargadas e inyectores de pluma. Garantiza una integridad estér...
Ver más -

Una solución de sellado confiable y a prueba de manipulaciones diseñada para viales de inyección estándar. Garantiza la integridad del sello del contenedor y el acceso seguro a las agujas para medi...
Ver más -

Un tapón de sellado especializado diseñado para frascos de infusión farmacéutica. Presenta un diseño fácil de abrir en la tapa de aluminio, lo que permite a los usuarios abrirla de manera rápida y ...
Ver más -

Una solución de embalaje protectora y estéril diseñada para el almacenamiento de lentes de contacto. El contenedor de polipropileno (PP) con un sello de aluminio integrado garantiza la integridad d...
Ver más -

Una solución de embalaje protectora y estéril diseñada para el almacenamiento de lentes de contacto. El contenedor de polipropileno (PP) con un sello de aluminio integrado garantiza la integridad d...
Ver más -

Una solución de sellado confiable y a prueba de manipulaciones diseñada para viales de inyección estándar. Garantiza la integridad del sello del contenedor y el acceso seguro a las agujas para medi...
Ver más
-
Ponte en contacto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Parque Industrial Youfang, Ciudad de Yangzhong, Zhenjiang, Jiangsu, China
La información proporcionada en este sitio web está destinada a ser utilizada únicamente en países y jurisdicciones fuera de la República Popular China.
-
Producto
Tapas de aluminio y plástico Tapas de aluminio Tapas Euro PP Contenedores de PP para lentes de contacto con sello de aluminio Percha de plástico para botella de infusión Bidón de plástico -
WhatsApp
cris

-
WeChat
liliana

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Todos los derechos reservados.
Fabricante de envases farmacéuticos OEM
Proveedor de tapas farmacéuticas
