


Idioma

Inicio / Noticias / Noticias de la industria / Revestimientos de inducción de calor para frascos farmacéuticos: selección y sellado
Revestimientos de inducción de calor para frascos farmacéuticos: selección y sellado
2026.10.01
Una botella de HDPE llena sale de la línea de llenado con la tapa apretada según las especificaciones. Pasa bajo un sellador por inducción y, segundos después, la lámina dentro de la tapa debe unirse al borde de la botella. Si la configuración del revestimiento, la tapa o el sellador es incorrecta, es posible que el paquete se vea bien pero no pase la prueba de fugas. Por lo tanto, un revestimiento por inducción de calor no es un disco de lámina genérico. Es parte de un sistema sellado que incluye la tapa, el acabado del cuello del recipiente, el sellador por inducción y controles de calidad. Esta guía explica qué hace el revestimiento, cómo seleccionarlo, dónde fallan los sellos y qué verificar antes de la producción.
Qué es un revestimiento de inducción de calor y qué contiene
Un revestimiento de inducción de calor es un sello multicapa que se encuentra dentro de una tapa. Cuando el recipiente tapado pasa a través de un campo de inducción, la capa de papel de aluminio se calienta mediante corrientes parásitas. El calor funde una capa de polímero termosellada en el lado del recipiente. La presión de la tapa mantiene la capa ablandada contra el borde de la botella; después del enfriamiento, la lámina permanece adherida al recipiente y forma una membrana sellada.
| capa | Material común | Función primaria | Que verificar |
|---|---|---|---|
| lámina | papel de aluminio | Genera calor y proporciona barrera contra la humedad y el oxígeno. | Espesor, conductividad, poros, grado. |
| Sellado térmico | Recubrimiento de polímero o mezcla de cera | Se adhiere al labio del recipiente cuando se calienta. | Compatibilidad con HDPE, PP, PET, vidrio; fuerza del sello |
| Respaldo | Cartón, espuma, PET, pulpa | Soporta el revestimiento en la tapa y controla la compresión. | Espesor, densidad, recuperación elástica, ajuste de tapa |
Cómo funciona el sellado por inducción de calor
El sellado por inducción es un proceso sin contacto. La bobina selladora crea un campo electromagnético alterno. El papel de aluminio del revestimiento se calienta y la capa termosellada se derrite. El torque de la tapa y la carga superior del contenedor proporcionan presión para la unión. Después de que el contenedor sale de la bobina, el sello se enfría y se fortalece.
Cuatro variables controlan el resultado:
- Potencia: demasiado baja provoca sellos débiles; demasiado alto quema los revestimientos o deforma las tapas.
- Tiempo de permanencia: la velocidad de la línea cambia el tiempo de exposición, por lo que una receta a 60 botellas por minuto puede fallar a 120.
- Presión y torque: un torque bajo crea canales; un torque excesivo distorsiona la tapa.
- Enfriamiento: la unión debe fraguar antes de su manipulación o etiquetado.
Establezca configuraciones con el contenedor, la tapa, el revestimiento, el producto y la velocidad de la línea reales. Un ajuste copiado de otro tamaño de botella es sólo un punto de partida.
Por qué los envases farmacéuticos utilizan revestimientos de inducción de calor
En los envases regulados, el liner admite varias funciones a la vez:
- Prueba de manipulación: un sello de aluminio adherido muestra que el contenedor no ha sido abierto.
- Prevención de fugas: reduce el riesgo de escape de líquido durante el transporte.
- Barrera contra la humedad y el oxígeno: la lámina ayuda a proteger los medicamentos sensibles.
- Control de la contaminación: la membrana limita la entrada de microbios.
- Protección contra robo: se ve un precinto roto.
Estos beneficios son importantes para los viales de inyección, los frascos de infusión, los frascos de vacunas, los líquidos orales y los reactivos de diagnóstico. El revestimiento no reemplaza una buena tapa ni un proceso de llenado validado, pero es fundamental para la integridad del cierre del contenedor. Por ejemplo, un sistema de cierre de viales que utiliza tapas de plástico de aluminio para viales Debe revisarse como una unidad completa, no como partes separadas.
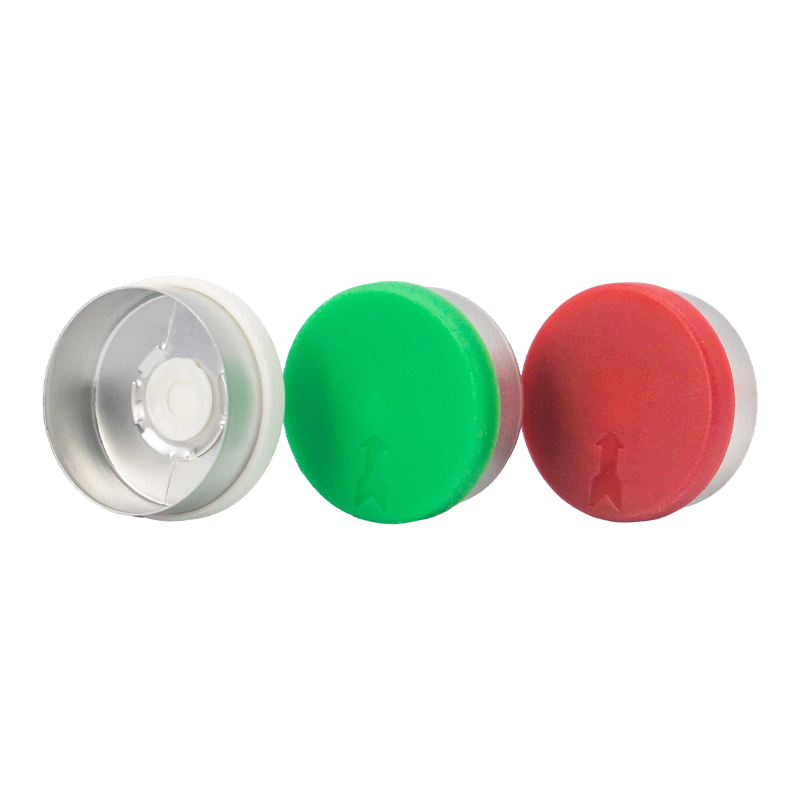 Venta al por mayor de tapas de aluminio y plástico para viales de inyección y frascos de vacunas Un cierre de vial compuesto con una carcasa de aluminio, un inserto de plástico y un tapón de goma, diseñado para proteger los inyectables. Fabricado en salas blancas GMP con producción a gran escala de tapas de aluminio y plástico. Ver producto →
Seleccionar el revestimiento adecuado para su contenedor y tapa
Comience con el contenedor, no con el catálogo de revestimientos. El acabado del cuello, el material y la condición de la superficie determinan qué capa de sellado térmico se adherirá. Es posible que un revestimiento para HDPE no selle de manera confiable a PP, PET, vidrio o un labio recubierto. El material de la tapa, la profundidad del bolsillo del revestimiento, el diseño de la rosca y el torque también afectan la presión en el sello.
Consulte estos elementos antes de solicitar muestras:
- Plano del material del recipiente y acabado del cuello, incluido el diámetro, la rosca y la planitud del labio.
- Tipo de gorra y dimensiones del bolsillo interior.
- Temperatura de llenado y si el producto se llena en caliente, se retorta o se congela.
- Método de esterilización, como óxido de etileno, gamma o autoclave.
- Velocidad de la línea objetivo, modelo de sellador y rango de potencia.
- Fuerza de sellado, tasa de fuga y rendimiento de barrera requeridos.
Un respaldo de espuma puede tolerar más variaciones en la tapa; un soporte de cartón puede proporcionar un sello más firme. El respaldo incorrecto puede caerse de la tapa o pegarse después del sellado. Para los recipientes de infusión, las tapas Euro PP con diseño de anillo de extracción o de puerto doble se pueden combinar con revestimientos compatibles, pero se debe validar la ventana de sellado.
 Tapones Euro PP con anilla de extracción para frascos de infusión y solución Tapas de polipropileno a prueba de manipulaciones con anillos de extracción integrados para acceso sin herramientas a los frascos de infusión y solución. Los revestimientos compatibles y los parámetros de sellado deben validarse para la aplicación. Ver producto →
Modos de falla comunes y cómo diagnosticarlos
La mayoría de los defectos del sellado por inducción se deben a una falta de coincidencia o desviación, no a un solo revestimiento defectuoso. La tabla asigna síntomas comunes a causas probables y primeros controles.
| Síntoma | causa probable | Primeros controles |
|---|---|---|
| Sello débil o parcial | Baja potencia, tiempo de permanencia corto, torque de tapa bajo o labio contaminado | Verifique la salida del sellador, la velocidad de la línea, el torque de la tapa y el estado del labio. |
| lámina stuck in cap | Sobrecalentamiento, capa de liberación incorrecta o compresión excesiva de la tapa | Reducir la potencia o el tiempo de permanencia; comprobar la construcción del revestimiento y la profundidad de la tapa |
| Forro quemado o descolorido | Potencia demasiado alta, bobina demasiado cerca o sellador de doble paso | Mida la separación de la bobina; confirmar que los contenedores pasan una vez a la velocidad correcta |
| Fuga después del sellado | Canal debajo del aluminio, cuello ovalado o labio dañado | Inspeccione el acabado del cuello, el centrado del revestimiento y el área de sellado con tinte o prueba de vacío. |
| distorsión de la tapa | Exceso de calor o pared delgada | Verifique la resina de la tapa, el espesor de la pared y el tiempo de enfriamiento. |
No ajuste la potencia solo. El calor, el tiempo, la presión y el enfriamiento interactúan. Un cambio de proveedor de tapas o de lote de revestimiento puede cambiar la ventana. Mantenga registros de la configuración del sellador, el torque de la tapa, el lote de revestimiento y los resultados de las pruebas para poder rastrear la deriva.
Configuración y validación del proceso de sellado
Comience con una prueba controlada utilizando el contenedor de producción, la tapa, el revestimiento, el producto y la velocidad de la línea. Pruebe potencia y tiempo de permanencia baja, media y alta. Inspeccione el patrón de unión para ver si hay un anillo uniforme sin marcas de quemaduras ni canales.
La validación debe incluir:
- Prueba de despegado o estallido del sello.
- Prueba de fuga de penetración de tinte o deterioro del vacío.
- Inspección visual para detectar cobertura de papel de aluminio, arrugas y daños en la tapa.
- Prueba de torque después del sellado y transporte simulado.
- Simulación de estabilidad o envío cuando sea necesario.
Durante la producción, verifique la potencia del sellador, la velocidad de la línea, el torque de la tapa y la calidad del sello en intervalos definidos. Mantenga recetas separadas para cada tamaño de botella.
Controles de calidad y proveedores
El proveedor del revestimiento debe proporcionar especificaciones del material, datos de la capa de sellado térmico, información sobre migración o biocompatibilidad cuando sea relevante, trazabilidad del lote y ventanas de sellado recomendadas. En el caso del envasado farmacéutico, la fabricación en salas blancas y un sistema de calidad documentado reducen el riesgo. La alineación ISO 9001 y GMP son señales prácticas de que el proveedor comprende los mercados regulados.
Jiangsu Changjiang Lids Co., Ltd. fabrica envases farmacéuticos desde el año 2000 y opera una sala limpia C A. Su gama incluye tapones de aluminio, tapones de plástico de aluminio, tapones Euro PP y cierres para viales inyectables, frascos de infusión y líquidos orales. Declara una capacidad anual de 3 mil millones de tapones de aluminio y plástico de aluminio y 800 millones de tapones de polipropileno, con sistemas GMP e ISO 9001. Debido a que el revestimiento, la tapa y el cuello de la botella deben funcionar juntos, esta experiencia en fabricación de tapas es relevante. tu puedes solicitar muestras o una revisión del revestimiento Para confirmar el ajuste antes de la producción.
Pregunte cómo se controlan los lotes de soportes y cómo se gestionan los cambios en los proveedores de láminas o películas. Un nuevo recubrimiento termosellado puede alterar el rendimiento del sellado, incluso cuando la tapa terminada tiene el mismo aspecto.
Conclusiones clave para la selección del revestimiento de inducción de calor
- Trate el revestimiento como parte de un sistema de cierre completo con tapa, recipiente, sellador y proceso.
- Haga coincidir la capa de sellado térmico con el material del recipiente y el método de esterilización.
- Controle la potencia, el tiempo de permanencia, la presión, el torque y el enfriamiento como una sola ventana.
- Valide con pruebas de fugas y resistencia del sello y luego supervise la producción.
- Trabaje con un proveedor que documente materiales, trazabilidad de lotes y controles de sala limpia.
Un revestimiento de inducción de calor parece simple, pero protege el producto desde la línea de llenado hasta el paciente. Defina los requisitos, pruebe el sistema real y mantenga el proceso bajo control.
Noticias
-
Una botella llena de suspensión oral sale de la línea, un cliente gira la tapa y el disco de aluminio permanece pegado dentro de la tapa en lugar de en el borde de la botella...
READ MORE -
Un vial de vacuna sale de la línea de llenado, viaja en camión y llega con una fina película de líquido sobre el hombro. La tapa está apretada, pero el sello interior nunca s...
READ MORE -
Una línea de llenado que procesa 200 viales por minuto se detiene repentinamente. Cada tapa del último lote tiene un revestimiento de aluminio suelto y la prueba de fugas fal...
READ MORE -
Una botella de HDPE llena sale de la línea de llenado con la tapa apretada según las especificaciones. Pasa bajo un sellador por inducción y, segundos después, la lámina dent...
READ MORE
Productos relacionados
-

Una solución de sellado de precisión diseñada para sistemas de administración de medicamentos basados en cartuchos, como jeringas precargadas e inyectores de pluma. Garantiza una integridad estér...
Ver más -

Una solución de sellado confiable y a prueba de manipulaciones diseñada para viales de inyección estándar. Garantiza la integridad del sello del contenedor y el acceso seguro a las agujas para medi...
Ver más -

Un tapón de sellado especializado diseñado para frascos de infusión farmacéutica. Presenta un diseño fácil de abrir en la tapa de aluminio, lo que permite a los usuarios abrirla de manera rápida y ...
Ver más -

Una solución de embalaje protectora y estéril diseñada para el almacenamiento de lentes de contacto. El contenedor de polipropileno (PP) con un sello de aluminio integrado garantiza la integridad d...
Ver más -

Una solución de soporte segura y de bajo perfil diseñada para sostener de forma segura contenedores de infusión en entornos clínicos y de atención. Su diseño plano garantiza una suspensión estable ...
Ver más -

Una solución de soporte segura y ergonómica diseñada para sostener de forma segura recipientes de infusión en entornos clínicos y de atención. Su diseño de raqueta con mango integrado garantiza una...
Ver más
-
Ponte en contacto
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Parque Industrial Youfang, Ciudad de Yangzhong, Zhenjiang, Jiangsu, China
La información proporcionada en este sitio web está destinada a ser utilizada únicamente en países y jurisdicciones fuera de la República Popular China.
-
Producto
Tapas de aluminio y plástico Tapas de aluminio Tapas Euro PP Contenedores de PP para lentes de contacto con sello de aluminio Percha de plástico para botella de infusión Bidón de plástico -
WhatsApp
cris

-
WeChat
liliana

Copyright© 2025 Jiangsu Changjiang Lids Co., Ltd. Todos los derechos reservados.
Fabricante de envases farmacéuticos OEM
Proveedor de tapas farmacéuticas
